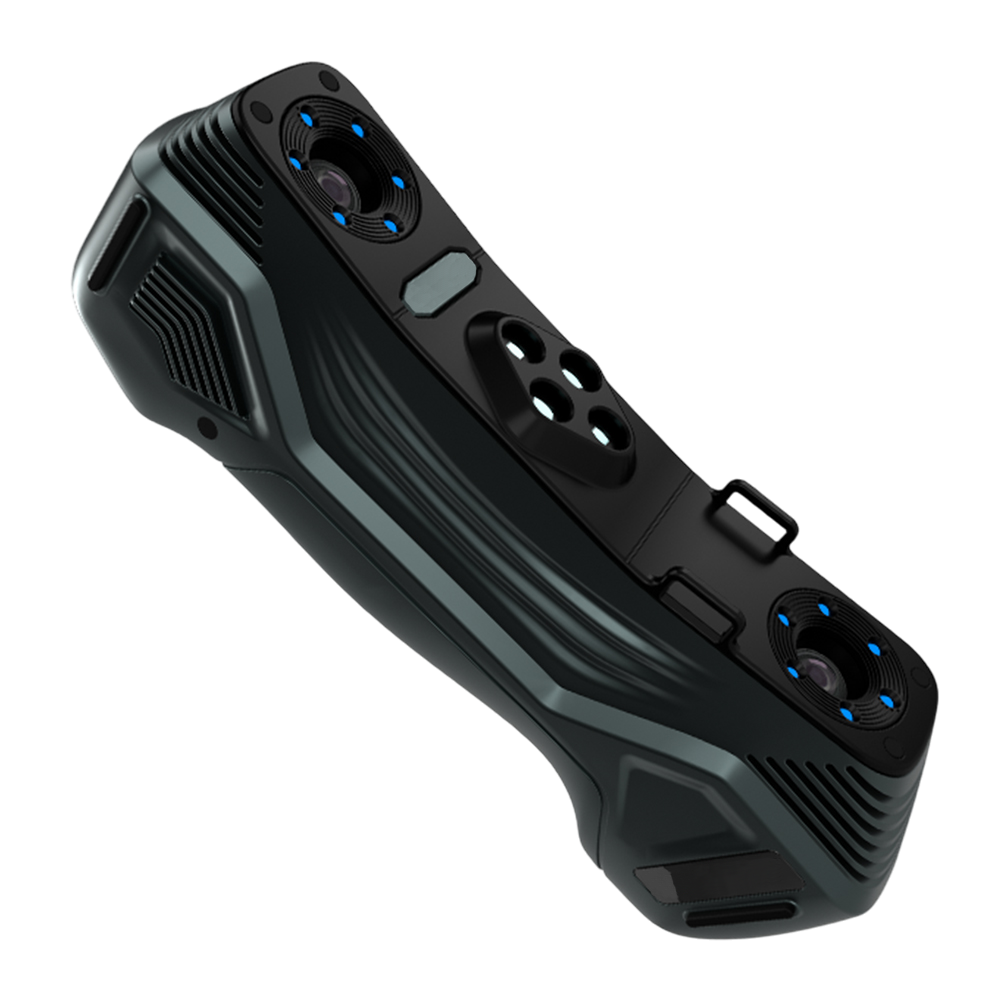
Лазерные 3D-сканеры перестали быть инструментом исключительно метрологических лабораторий. Сегодня они используются на производственных участках для контроля геометрии, обратного проектирования и входного контроля комплектующих. На российском рынке представлено разнообразие технологий и форм-факторов, смотрите примеры лазерных 3D-сканеров на сайте. Мы подготовили небольшой обзор, который поможет правильно подобрать такое оборудование для применения в промышленности.
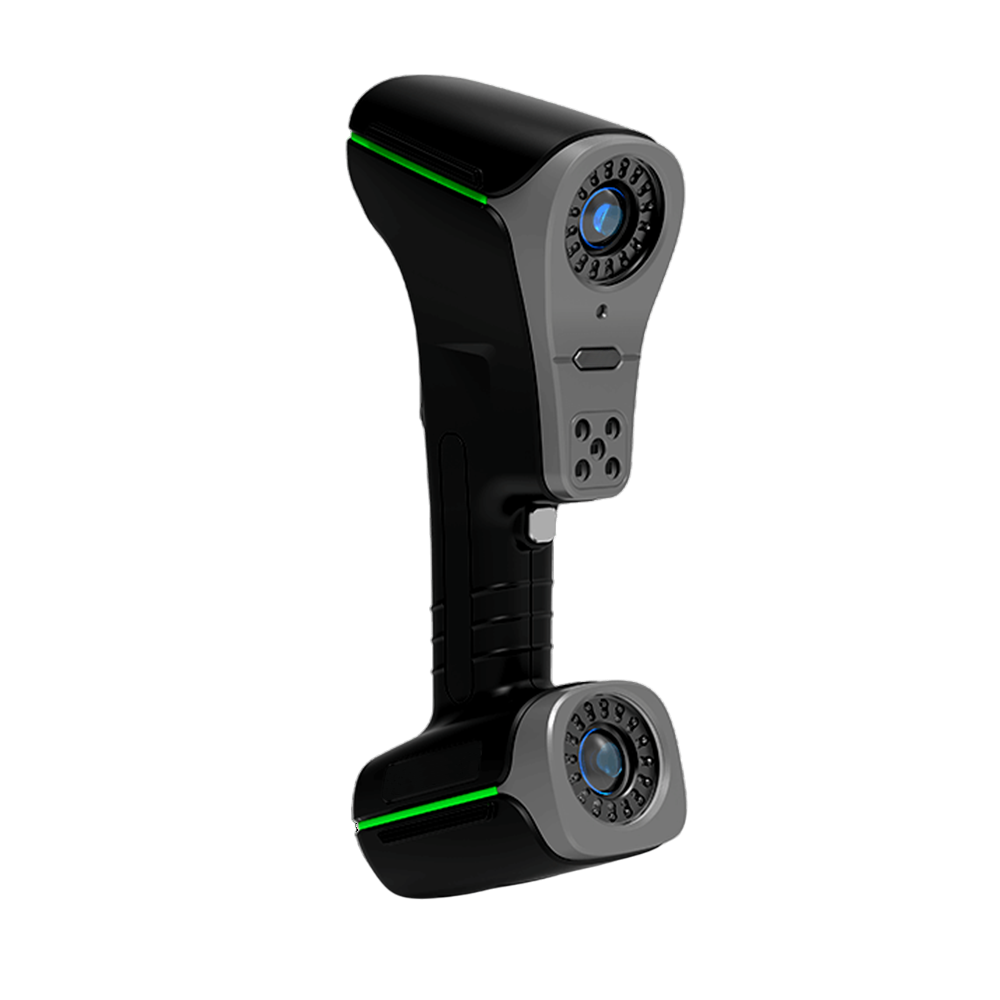
Виды лазерных 3D-сканеров
По методу измерения выделяют три основные группы:
-
Триангуляционные сканеры — проецируют лазерную точку или линию на объект и фиксируют её положение камерой. Обеспечивают высокую точность на малых и средних дистанциях; подходят для контроля небольших деталей, оснастки и пресс-форм.
-
Импульсные сканеры (Time-of-Flight) — измеряют время прохождения лазерного импульса до объекта и обратно. Работают на дистанциях в десятки и сотни метров, но уступают триангуляционным в точности на близких расстояниях; их стихия — крупногабаритные объекты и обмерные задачи.
-
Фазовые сканеры — измеряют разность фаз непрерывного модулированного луча. Быстрее импульсных и точнее на средних дистанциях, но требуют более мощного непрерывного излучения и хуже подходят для очень больших дальностей.
По форм-фактору оборудование делится на две категории:
-
Стационарные системы (в том числе на измерительных руках или порталах) — обеспечивают максимальную повторяемость и точность за счёт жёсткой фиксации, но ограничены рабочей зоной и требуют перемещения детали к сканеру.
-
Ручные сканеры — позволяют оператору свободно перемещаться вокруг объекта, что критично для крупных деталей, которые невозможно доставить в лабораторию. Платой за мобильность становится несколько меньшая стабильность при работе в вибрационных условиях, хотя современные модели с компенсацией движения сокращают этот разрыв.
Критерии выбора для конкретного производства
Универсального сканера не существует: прибор, идеальный для контроля литьевых деталей, может оказаться бесполезным при обмере сварных металлоконструкций. Ниже — последовательность шагов, которая помогает сузить выбор.
Шаг 1. Определите объект и требуемую точность.
-
Уточните, какие детали вы будете сканировать и с какой допусковой точностью.
-
Для мелких прецизионных компонентов с допусками в сотые доли миллиметра требуется триангуляционный сканер с разрешением не хуже 0,01–0,05 мм.
-
Для крупногабаритных конструкций с допусками в миллиметры избыточная точность не нужна — важнее скорость и дальность работы.
-
Обязательно уточняйте, идёт ли речь о точности единичного измерения или о точности по объёму: именно вторая определяет, насколько разойдутся результаты при сканировании детали длиной в метр и более.
Шаг 2. Оцените условия эксплуатации.
-
Учитывайте пыль, вибрации от оборудования и прямое освещение — факторы, которые необходимо проверить до покупки.
-
Запросите у поставщика данные о работе прибора в условиях, сопоставимых с вашими, а не только лабораторный протокол.
-
Если сканирование предполагается на выезде или в разных цехах, проверьте класс защиты корпуса и температурный диапазон.
Шаг 3. Проверьте совместимость с материалами.
-
Учтите, что блестящие металлы, чёрные поверхности, прозрачные элементы и глубокие отверстия создают проблемы для любого сканера, но в разной степени.
-
Синие лазеры лучше справляются с глянцевыми и тёмными поверхностями, чем красные.
-
Заявленная совместимость требует проверки: попросите провести демонстрацию именно на ваших образцах, а не на тестовых пластинах поставщика.
Шаг 4. Оцените программный контур, а не только «железо».
-
Проверьте поддержку форматов обмена (STL, OBJ, CAD).
-
Уточните наличие шаблонов отчётов и глубину интеграции с программным обеспечением, которое уже используется на предприятии.
-
Убедитесь, что экспорт в вашу систему качества не требует ручной конвертации, а алгоритмы построения отчётов поддерживают нужные виды допускового контроля.
Шаг 5. Учтите эргономику и обучение.
-
Оцените время от распаковки прибора до получения готового отчёта и сложность освоения интерфейса.
-
Для участков с высокой текучестью кадров или небольшим штатом метрологов это не менее важный параметр, чем разрешение.
Типичные ошибки при выборе
Среди наиболее распространённых просчётов стоит выделить три:
-
Ориентация исключительно на паспортную точность без учёта объёмной погрешности и реальных условий цеха.
-
Игнорирование программной совместимости — сканер приобретается как «прибор», тогда как его ценность определяется возможностью бесшовной передачи данных в существующий цифровой контур.
-
Отсутствие тестирования на собственных деталях — ни один демонстрационный образец поставщика не заменит проверку на вашей номенклатуре с её реальными дефектами, шероховатостью и геометрией.
Вывод
Выбор лазерного 3D-сканера для производства — это не поиск прибора с лучшими характеристиками в абсолюте, а поиск баланса между точностью, мобильностью, устойчивостью к среде и программной интеграцией. Начинать следует не с каталога оборудования, а с описания собственных задач: какие детали, с какой точностью, в каких условиях и для какого решения вы будете сканировать. Такой подход сокращает риск приобретения инструмента, который останется в лаборатории невостребованным.
Понравилась ли вам статья?